
广东斯丹德五金通信科技股份有限公司
电话:0769-22784371
传真:0769-22784349
邮箱:std@stdwj.com
联系人:13302612522(谷先生)
13602394285(谷先生)
地址:广东省东莞市道滘镇豪迈路88号
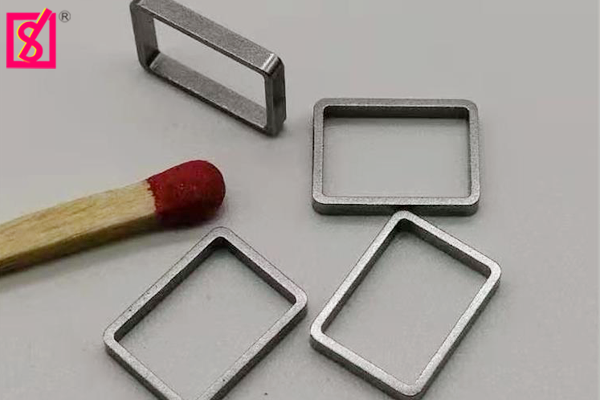
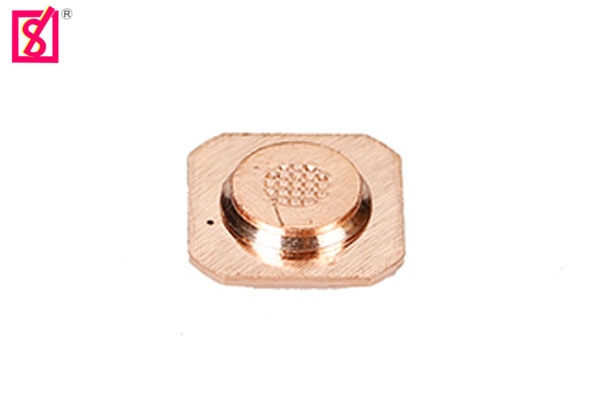
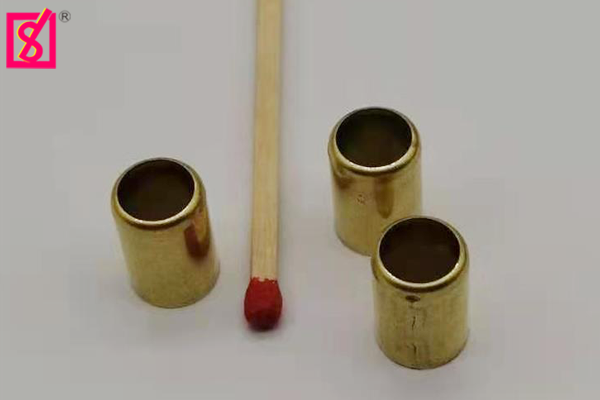
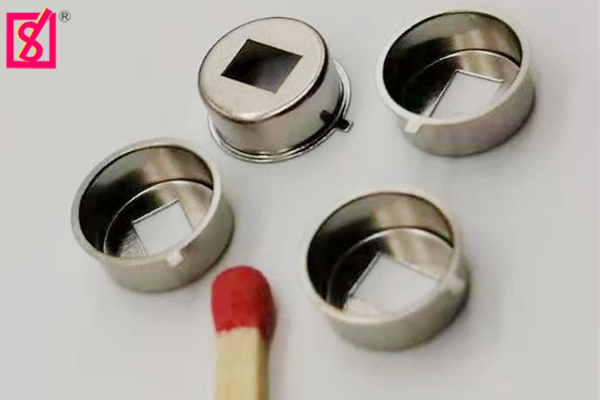
冷挤压成型后的坯件可以搭配CNC设备做后续加工,补足挤压工艺难以直接成型的结构,东莞不少冷挤压厂商可同步承接成型与机加工工序,省去外协流转,适合新能源端子、壳体、散热件、导电连接件等五金产品。
冷挤压适合做出主体轮廓,像筒身、外圆、大致型腔都可以一次成型,但横向孔、偏心槽、螺纹、台阶面、密封沟槽、安装平面这类特征,大多依靠CNC完成。加工设备包含数控车床、加工中心,根据结构选用三轴、四轴机型。
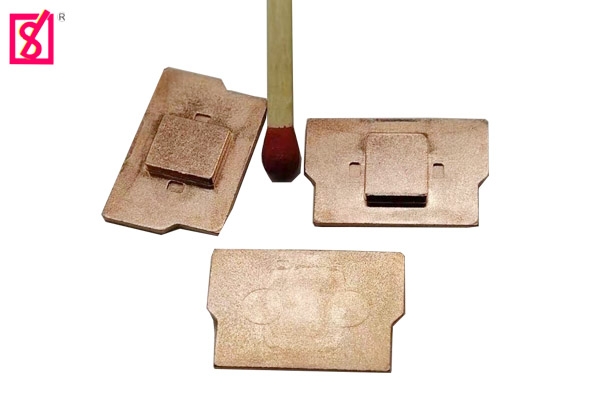
坯件预留加工余量需要提前规划。余量偏大,会拉长机加工时长;余量偏小,挤压成型带来的形变会造成局部加工不到位。设计阶段同步沟通挤压和机加工方案,选定定位基准,减少装夹带来的偏差。
常规加工内容有端面车削、内外孔镗削、钻孔攻牙、铣扁、铣槽、侧向开孔、倒角去毛刺。部分产品还要在机加工之后做清洗,去除切削液、铝屑、铜屑,方便后续阳极氧化、电镀等表面处理。
装夹方案会跟随坯件外形调整。筒状挤压件多用软爪抱持外圆,空心薄壁件控制夹持力度,防止挤压变形;异形坯件制作专用工装定位,稳定重复装夹状态。挤压件内部留存成型应力,加工参数不宜一刀切,高转速大进给容易引发形变。
不同材质加工特性存在区别。铝合金切削轻快,排屑顺畅;紫铜粘性大,刀具容易粘刀,切削速度和冷却方式需要调整;碳钢、不锈钢挤压件硬度偏高,选用耐磨刀具,控制切削负荷。
工序排布有常见顺序:冷挤压成型→去油清理→CNC加工→清洗→表面处理。部分产品会在挤压之后增加时效处理,释放内部应力,再上机加工,降低加工之后出现形变的情况。
生产过程同步管控尺寸、表面纹路,加工完成之后做全检或抽样检测,记录尺寸数据。加工产生的边角料可以回收复用,搭配冷挤压工艺,整体材料消耗相比全CNC下料加工更省。
这套组合工艺把冷挤压省料、金属纤维连续的优势,和CNC灵活成型复杂结构的特点结合起来,兼顾成型效率与结构多样性,适配批量配套订单。
 在线咨询