
广东斯丹德五金通信科技股份有限公司
电话:0769-22784371
传真:0769-22784349
邮箱:std@stdwj.com
联系人:13302612522(谷先生)
13602394285(谷先生)
地址:广东省东莞市道滘镇豪迈路88号
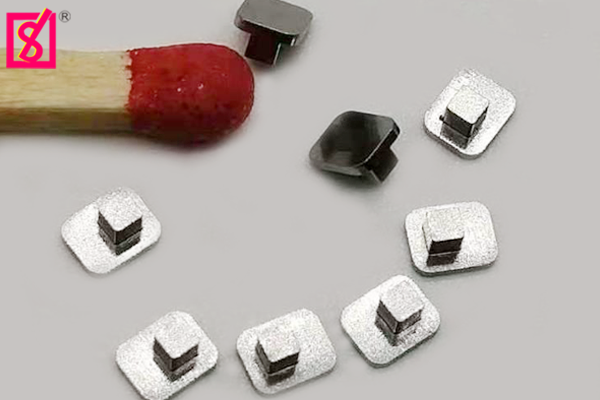
冷挤压件介绍,汽车电子新能源五金轴套壳体应用说明。冷挤压属于金属塑性成型工艺,在常温状态下,利用模具对坯料施加压力,让金属材料发生塑性流动,直接成型出接近终轮廓的零件,区别于热锻、热挤压需要高温加热坯料的方式,坯料不需要升温,成型之后的晶粒组织细密,零件表面光洁度较好,材料内部纤维连续完整,承载能力、抗疲劳表现优于普通机加工下料件,同时材料利用率更高,减少切削产生的废料,适合大批量的五金零部件生产。冷挤压可以依托正挤压、反挤压、复合挤压多种成型方式,加工碳钢、铝合金、铜合金等多种材质,既能生产简单的轴类、套筒类零件,也可以一体成型带有台阶、内腔的壳体结构,成型完成后只需要少量后续机加工,就可以满足装配、配合尺寸需求,是新能源、汽车电子领域常用的成型方案。
在汽车电子领域,冷挤压件多用于各类传感器外壳、连接器基座、电机衬套、电控内部衬套等零部件。汽车电子工况复杂,零件长期伴随震动、温度交替变化,对尺寸稳定性、结构强度都有要求,冷挤压成型后金属流线顺着零件轮廓连续分布,不容易在交变震动下出现开裂失效。很多传感器外壳采用铝合金冷挤压成型,一体成型的筒状壳体壁厚均匀,密封性基础条件更好,后续只需要少量车削加工端面和内孔,再进行阳氧化处理,就能满足防护、抗腐蚀的需求。电控内部的衬套、轴套类零件,不少采用低碳钢冷挤压成型,成型后经过热处理调整硬度,用来配合转轴、插接组件,内孔圆度稳定,摩擦性能可控,相比直接棒料车削,大批量生产时效率优势明显,成本也更容易控制。汽车电子内部零件大多空间紧凑,冷挤压可以直接做出台阶、定位槽这类结构,减少单独装配配件,降低装配公差带来的风险。
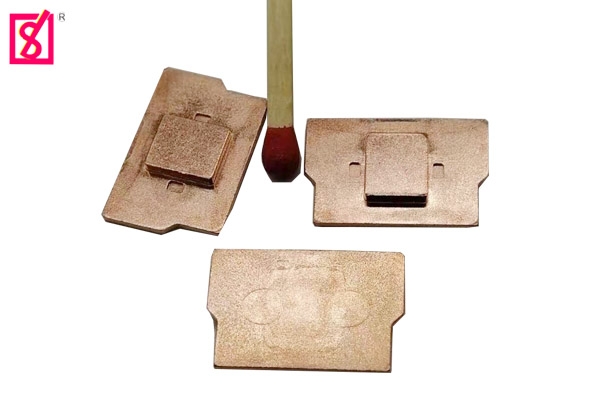
新能源赛道是冷挤压件应用增长较快的方向,覆盖电池结构件、电机零部件、电控壳体、汇流相关五金件等品类。电池包内部的连接套筒、定位轴套,很多选用铝合金冷挤压件,铝合金重量轻,导热能力良好,适配电池散热需求,冷挤压成型的套筒内外壁一致性好,方便和绝缘件、线束组件配合装配。驱动电机的各类衬套、隔离套,也常采用冷挤压工艺,这类零件对同轴度、壁厚均匀度有要求,冷挤压成型毛坯余量均匀,后续CNC加工切削量小,加工变形更低。部分电控壳体、阀类壳体采用复合挤压工艺一体成型,直接做出外轮廓和内部空腔,减少焊接工序,规避焊接带来的变形、渗漏隐患。新能源零部件对一致性要求高,大批量订单下,冷挤压工艺的尺寸离散范围更小,同批次零件互换性更好,方便产线自动化装配。
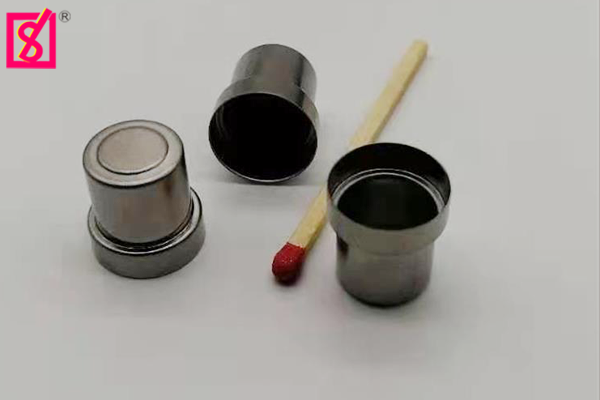
轴套类冷挤压件是通用性很强的品类,结构大多为空心筒状,带有单台阶或者多台阶,材质以低碳钢、铝合金为主。轴套依靠冷挤压直接成型内外基础轮廓,坯料经过磷化皂化润滑处理之后,在模具内部挤压成型,金属流动均匀,壁厚偏差可控。这类轴套常作为衬套、隔套、配合套筒使用,用在电机、阀组、传动组件当中,成型毛坯预留合理的机加工余量,后续通过精车、珩磨完成内孔精加工,保证配合间隙。冷挤压成型的轴套,内部没有切断造成的金属纤维断层,承受径向载荷的时候,抗挤压、抗磨损性能更好,适合持续运转的传动部位。
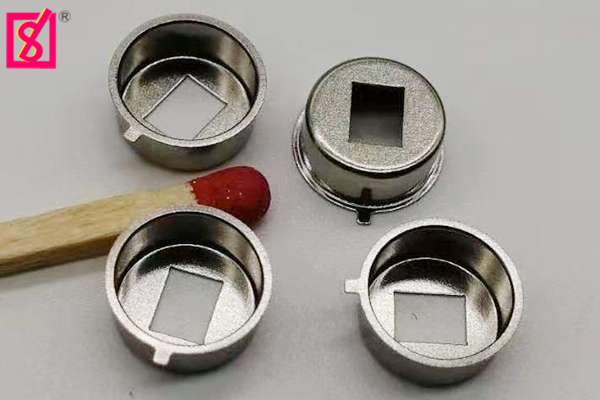
壳体类冷挤压件多为一端封闭或者带内腔的筒壳、台阶壳体,以反挤压、复合挤压成型为主,也是新能源、汽车电子里面需求量很高的结构件。壳体成型时,金属沿着凸模和凹模之间的间隙反向流动,直接成型侧壁和封闭底面,一体成型结构没有拼接缝隙,在需要防护、容纳电子元器件的场景优势突出。壳体成型之后,侧壁厚度可以控制在较小范围,减重效果明显,同时整体结构刚性充足。根据使用需求,壳体后续可以做机加工开孔、攻牙,再搭配阳氧化、钝化、喷涂等表面处理,提升耐环境能力。壳体成型过程对模具、润滑条件要求更高,润滑不足容易出现表面拉伤、起皮,模具参数不合理会造成侧壁厚薄不均,所以在量产阶段,坯料预处理、模具维护、润滑管控都需要持续跟进。
冷挤压件也存在一定的适用边界,变形量较大、结构过于复杂的零件,很难一次挤压成型,需要拆分工序或者搭配其他工艺。材质选型上,铝合金塑性更好,冷挤压成型难度偏低;碳钢成型需要完善的润滑体系,变形抗力更大,模具损耗更快。在项目前期结构设计阶段,同步结合冷挤压工艺特点优化零件结构,尽量避免尖角、急剧的壁厚突变,降低成型开裂风险,减少后续加工难度。整体来看,冷挤压件依托高强度、高材料利用率、适合大批量生产的特点,持续在汽车电子、新能源的轴套、壳体类五金零部件当中落地,配合后续机加工和表面处理,满足不同装配、防护、承载的使用需求。
 在线咨询